Chambre de combustion des joints de culasse, des vannes et des bougies d'allumage,...
Actualités de l'industrie
Maison / Nouvelles / Actualités de l'industrie / Machinery Aluminum Die Castings: When to Use Them and When Not To
Moulages sous pression en aluminium pour machines sont des composants en alliage d'aluminium (boîtiers, supports, carters d'engrenages, couvercles et pièces structurelles) produits en injectant de l'aluminium fondu dans une matrice en acier réutilisable sous haute pression. Ils constituent le choix standard pour les composants de machines lorsque le volume de production dépasse environ 5 000 unités , le poids de la pièce reste inférieur à environ 20 kg et la conception nécessite une géométrie reproductible et à tolérances serrées dès la sortie du moule.
Ce n’est cependant pas le bon processus pour chaque pièce de machine. Les machines de moulage sous pression ont des limites de tonnage qui excluent les très grands carters industriels, et certaines applications, comme les carters de boîtes de vitesses qui nécessitent un amortissement supérieur des vibrations, sont encore mieux servies par la fonte. Le reste de cet article explique exactement où s'inscrit le moulage sous pression de l'aluminium, avec les données d'alliage, les chiffres de tolérance et les points d'arrêt de coût dont vous avez besoin pour prendre cette décision.
Le choix de l'alliage est la décision qui affecte le plus la résistance, l'usinabilité et la résistance à la corrosion d'une pièce moulée sous pression. Presque toutes les pièces moulées sous pression pour machines proviennent de la famille aluminium-silicium 3xx.x, et L'A380 est le choix par défaut pour la grande majorité des composants de machines — les boîtiers d'outils électriques, les carters d'engrenages, les carters de moteur et les supports structurels — car il équilibre résistance, fluidité et usinabilité à un coût raisonnable.
| Alliage | Point fort | Utilisation typique des machines |
| A380 | Meilleur équilibre global, plus facile à usiner | Carters d'engrenages, carters de moteur, supports |
| A360 | Résistance supérieure à la corrosion, résistance à haute température | Boîtiers pour équipements marins et extérieurs |
| ADC12 | Meilleur remplissage pour les formes fines et complexes | Couvercles à paroi mince, petites pièces très détaillées |
| A413 | Excellente étanchéité à la pression | Vérins hydrauliques, récipients sous pression |
| B390 | Très haute résistance à l’usure et dureté | Blocs moteurs, composants à forte usure |
Une règle empirique utile : recherchez A360 lorsque la pièce est confrontée à des environnements difficiles, corrosifs ou à haute température — il coûte plus cher et est plus difficile à couler, mais la résistance à la corrosion est nettement meilleure que celle de l'A380. Atteindre ADC12 , l'équivalent régional de l'A380 largement utilisé dans toute l'Asie, lorsqu'une pièce présente des parois très fines ou des détails cosmétiques fins, car sa teneur plus élevée en silicium améliore la fluidité et la précision dimensionnelle.
La précision dimensionnelle est régie en Amérique du Nord par NADCA (North American Die Casting Association), normes de spécification de produits, qui définissent deux niveaux de tolérance : Standard et Précision.
En termes pratiques, un exemple pratique tiré des tableaux de spécifications NADCA montre un Caractéristique de 5 pouces (127 mm) avec une tolérance standard d'environ ± 0,014 po. une fois les tolérances linéaires et projetées combinées. Les tolérances de précision coûtent plus cher à maintenir en production, de sorte que les conceptions les plus rentables appliquent les spécifications de précision uniquement aux surfaces fonctionnelles, de contact ou d'étanchéité – et laissent toutes les dimensions non critiques à la norme.
La décision entre le moulage sous pression et ses deux principales alternatives - le moulage en sable et l'usinage CNC à partir de billettes - dépend presque entièrement du volume de production, car le moulage sous pression charge d'abord son coût dans l'outillage et offre ensuite un prix par pièce très bas.
Une étude de cas publiée sur une pièce en aluminium évalue l'outillage de moulage en sable à 1 500 $ avec un coût par pièce de 32 $, contre un outillage de moulage sous pression à 22 000 $ avec un coût par pièce de 16,20 $. À partir de 1 000 pièces, le moulage au sable reste globalement moins cher. Mais le le seuil de rentabilité se situe autour de 1 300 pièces , et par 10 000 pièces, le moulage sous pression permet d'économiser près de 140 000 $ par rapport au moulage au sable. Un exemple distinct sur un boîtier de pompe industrielle de 3 livres a révélé que la conversion par moulage sous pression était logique avec seulement 1 273 pièces une fois le coût total fini - et pas seulement le prix à la pièce - pris en compte.
Pour un composant tel qu'un carter de boîte de vitesses, le moulage sous pression est généralement judicieux pour boîtiers en aluminium de moins de 20 kg en séries de production supérieures à 5 000 unités , avec des coûts d'outillage allant de 50 000 $ à 500 000 $, rentabilisés par des coûts unitaires en volume nettement inférieurs. L'usinage à partir de billettes, en revanche, gagne en dessous d'environ 50 unités ou lorsque la conception est encore susceptible de changer, car il ne nécessite aucun investissement en outillage et les délais de livraison se mesurent en jours plutôt qu'en semaines.
| Processus | Coût de l'outillage | Meilleure plage de volumes |
| Usinage CNC à partir de billettes | Aucun | Moins de 50 unités ou conceptions évolutives |
| Moulage au sable | 1 500 $ – 4 000 $ (modèle) | Volume faible à moyen, grandes pièces |
| Moulage sous pression en aluminium | 22 000 $ – 500 000 $ (décès) | 5 000 unités, géométrie reproductible |
Une mise en garde mérite d'être signalée directement : la directive populaire « moins de 500 unités, machine ; plus de 5 000, fonte » a été calculée pour les petites pièces de précision, et non pour les grands carters de type boîte de vitesses. Pour les composants de machines plus gros, exécutez l'outillage spécifique et les numéros de pièce par pièce plutôt que d'appliquer une règle générique.
Au-delà du coût brut, le moulage sous pression de l’aluminium offre trois avantages pratiques particulièrement importants pour les composants de machines.
Ces avantages expliquent pourquoi les pièces moulées sous pression en aluminium sont présentes dans les machines générales : les carters d'engrenages, les boîtiers de moteurs et d'outils électriques, les supports structurels, les boîtiers électroniques et les châssis de télécommunications s'appuient tous sur la même combinaison de légèreté, de stabilité dimensionnelle et de conductivité thermique.
Aucun processus n'est universellement correct et les concepteurs de machines se heurtent à trois limites récurrentes avec le moulage sous pression conventionnel à haute pression.
Le moulage sous pression classique à haute pression emprisonne de petites quantités de gaz pendant le remplissage à grande vitesse, ce qui la porosité empêche généralement le traitement thermique complet de la solution T6 , car le gaz piégé se dilate à haute température et provoque des cloques ou une distorsion dimensionnelle. La plupart des pièces moulées sous pression pour machines utilisent à la place un vieillissement à basse température T5, ce qui améliore les propriétés sans déclencher cette expansion. Des méthodes spécialisées telles que le moulage sous vide, le moulage par compression ou le thixocasting peuvent réduire suffisamment la porosité pour permettre un traitement thermique, mais chacune entraîne une réelle pénalité en termes de coût.
La porosité est également directement importante pour les pièces qui doivent maintenir la pression ou assurer l'étanchéité contre le fluide : corps de pompe, corps de vanne et boîtiers hydrauliques adjacents. Si des performances de fuite sont requises, la méthode de test et la limite d'acceptation doivent être définies avant le début de l'outillage, et non découvertes par la suite lorsqu'une surface d'étanchéité usinée expose des vides cachés.
Les machines de coulée sous pression sont soumises à des limites de tonnage qui excluent les très grands carters industriels, et en particulier pour les carters de boîtes de vitesses à service continu, la fonte grise surpasse toujours l'aluminium en termes d'amortissement des vibrations — une propriété qui affecte directement le bruit de la boîte de vitesses et la durée de vie des roulements lorsqu'un carter doit absorber les harmoniques des engrenages fonctionnant pendant des changements de vitesse prolongés.
Avant de lancer une pièce de machinerie vers l'outillage, confirmez les points suivants pour éviter les reprises et les surprises en matière de coûts plus tard dans le programme.
Prenez ces six décisions dès la phase de conception, et les pièces moulées sous pression en aluminium pour machines offrent exactement ce pour quoi le processus est connu : des pièces légères, dimensionnellement stables et reproductibles à un coût unitaire que les alternatives ne peuvent égaler une fois que le volume atteint les milliers.
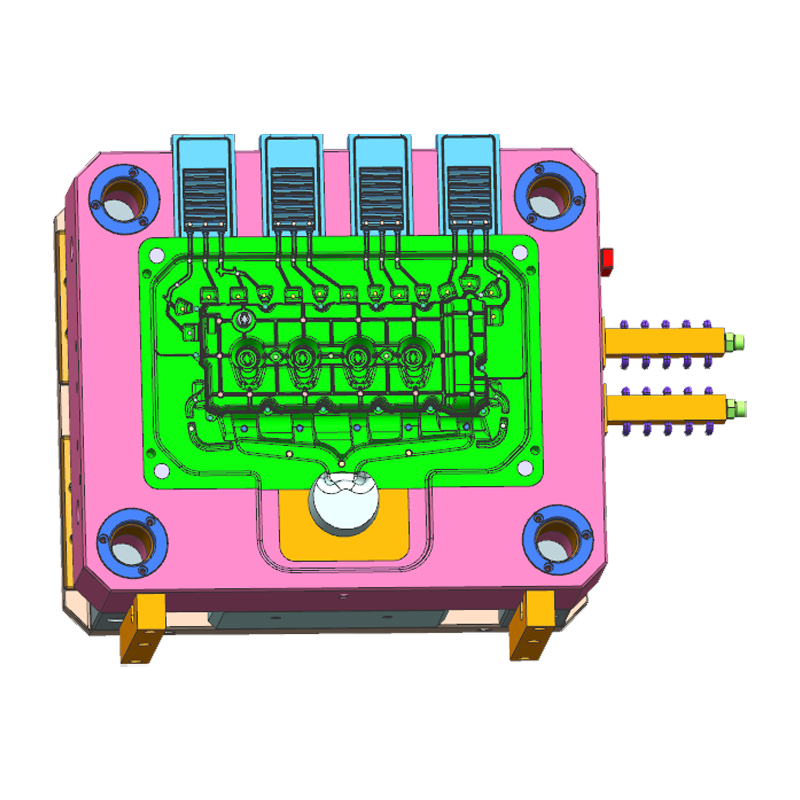
Chambre de combustion des joints de culasse, des vannes et des bougies d'allumage,...
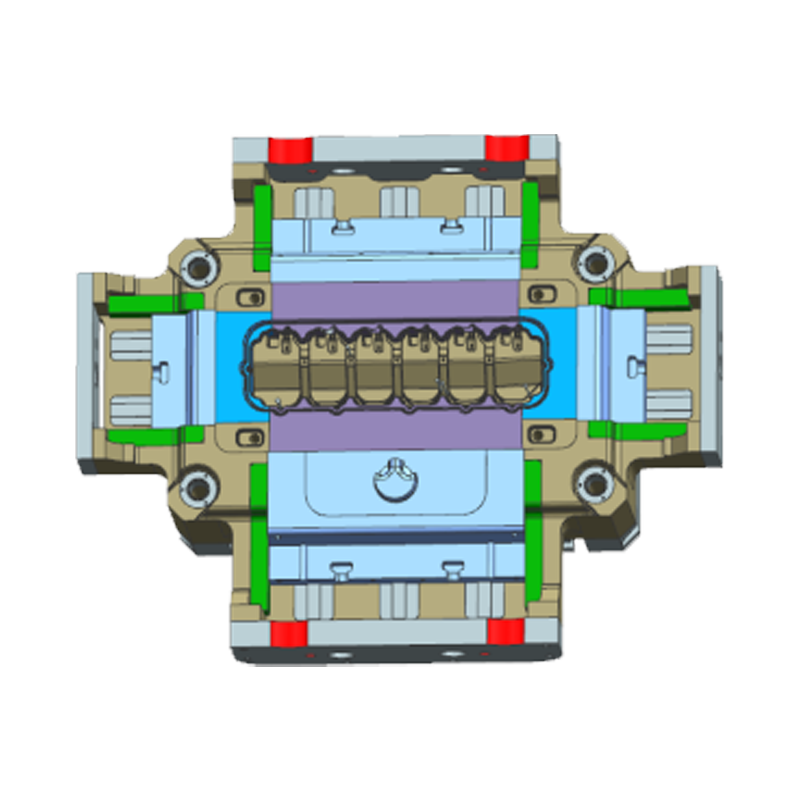
La couverture du support d'arbre à cames sécurise la position de l'arbre à ca...
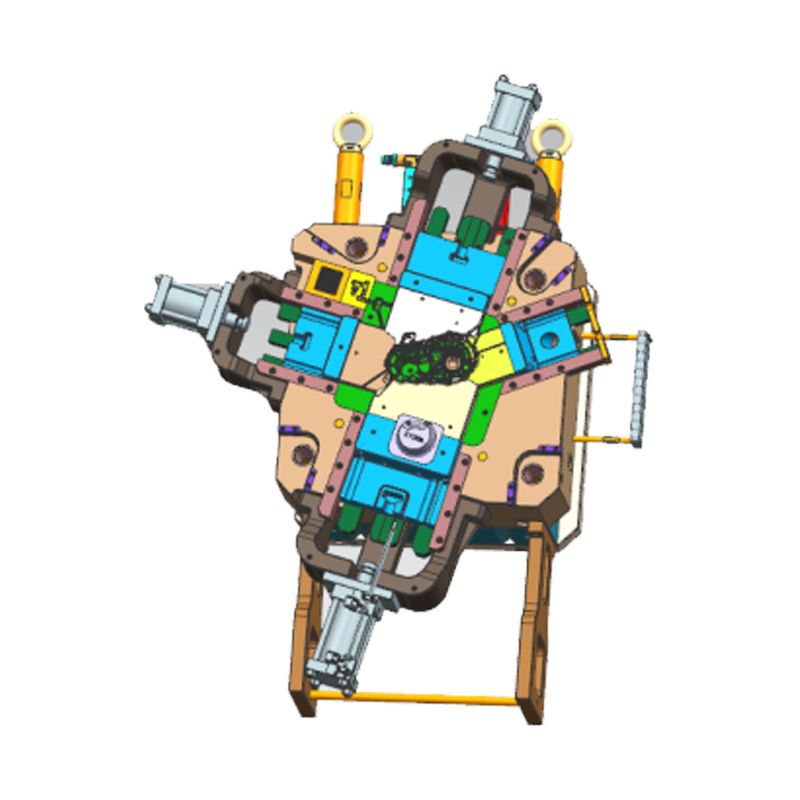
La boîte de vitesses en aluminium est la boîte de vitesses des délais les plus critique...
Le moule de boîtier latéral de transmission de moulage de moulage EM est conçu par JYD ...
Les moules de boîtier arrière de transmission sont fondamentaux à la fabrication effica...
Copyright © Ningbo Yunmai Precision Machinery Co., Ltd. Tous droits réservés
