Chambre de combustion des joints de culasse, des vannes et des bougies d'allumage,...
Actualités de l'industrie
Maison / Nouvelles / Actualités de l'industrie / Die Cast & Die Cast Mold: A Practical Guide to Tooling, Types, and Design Essentials
Si vous achetez des pièces moulées sous pression en aluminium, le moule est l'endroit où votre projet réussit ou échoue. Un moule de moulage sous pression, également appelé outil de moulage sous pression, contrôle tous les aspects critiques de la coulée : la précision dimensionnelle, la finition de surface, la solidité interne, le temps de cycle et, finalement, le coût par pièce. Pourtant, de nombreux acheteurs se concentrent uniquement sur le prix de fonderie et négligent l’outillage jusqu’à ce que des problèmes apparaissent. Ce guide explique comment les moules de moulage sous pression sont construits, les décisions de conception importantes et les vérifications pratiques à effectuer avant de vous engager auprès d'un fournisseur d'outillage.
Le moulage sous pression est un procédé de formage de métal à haute pression. L'alliage fondu, généralement l'aluminium, le magnésium ou le zinc, est forcé dans une cavité en acier à des pressions pouvant dépasser 1 500 bars. La cavité est définie par deux moitiés en acier trempé : la matrice fixe (couvercle) et la matrice mobile (éjecteur). Lorsque le métal refroidit et se solidifie, la moitié mobile se rétracte et la pièce est éjectée.
Le moule n’est pas qu’un simple récipient. Il doit gérer l’extraction de la chaleur, permettre à l’air emprisonné de s’échapper, guider le flux de métal en fusion et résister aux contraintes thermiques et mécaniques répétées. Un moule mal conçu produira de la porosité, des fermetures à froid, des bavures ou des remplissages courts. En revanche, un moule bien conçu fonctionne de manière constante pendant des dizaines ou des centaines de milliers de cycles.
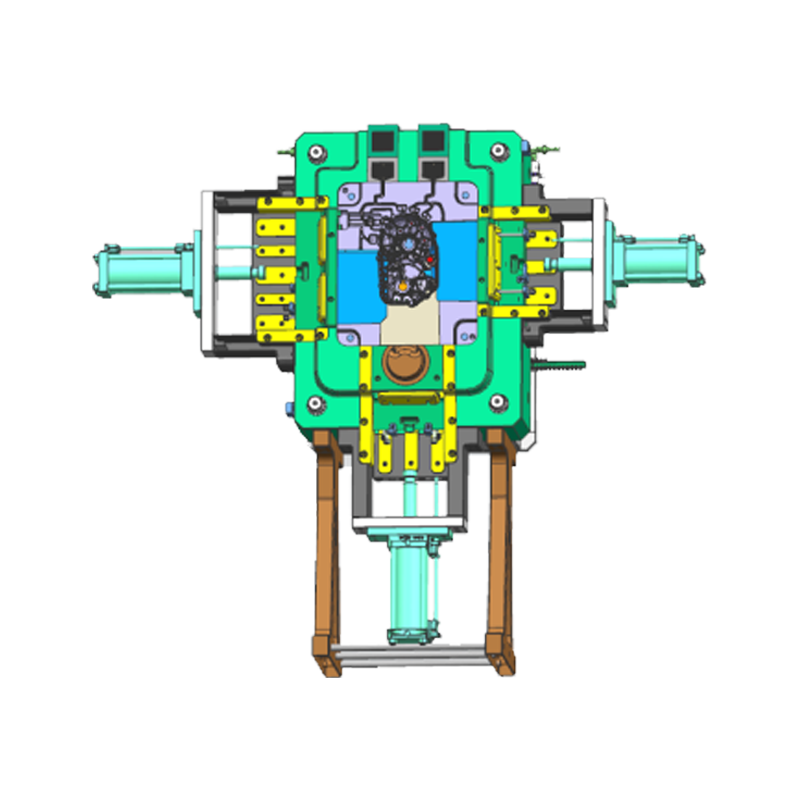
Chaque moule de coulée sous pression de production contient les mêmes systèmes fonctionnels, bien que leur disposition change en fonction de la géométrie de la pièce et de la taille de la machine de coulée. Comprendre ces pièces vous aide à discuter des problèmes d'outillage avec votre fournisseur et à évaluer les prix des moules proposés.
| Système | Ce que ça fait |
|---|---|
| Système de moulage | Forme la forme externe et interne de la pièce à travers la cavité et les inserts de noyau. |
| Fond de moule | Maintient les inserts ensemble et monte le moule sur les plateaux de la machine de moulage sous pression. |
| Système de coureur | Achemine le métal fondu du manchon de grenaille vers la cavité via des carottes et des canaux. |
| Système de trop-plein | Capture le métal froid et contaminé au niveau du front d'écoulement avant qu'il ne remplisse la cavité. |
| Système d'éjection | Pousse la pièce moulée solidifiée hors de la matrice à l’aide d’éjecteurs ou de plaques. |
| Système de refroidissement | Contrôle la température de la filière avec les conduites d'eau pour garantir une solidification uniforme et des cycles plus rapides. |
| Système de ventilation | Permet à l'air et aux gaz de s'échapper de la cavité pendant la phase d'injection à grande vitesse. |
Chacun de ces systèmes interagit avec les autres. Par exemple, une conception de canal qui crée des turbulences emprisonnera l’air, et même la meilleure ventilation ne pourra pas compenser complètement. C'est pourquoi la conception de moules est une tâche d'ingénierie spécialisée et non un travail d'usinage.
L'outillage peut être classé selon son objectif et sa durée de vie prévue. Les matrices prototypes sont souvent fabriquées à partir d'acier ou d'aluminium plus doux et sont utilisées pour une centaine de pièces ou moins. Ils valident la géométrie de base mais pas le comportement thermique complet. Les matrices d'outillage rapide constituent un juste milieu, offrant quelques milliers de cycles. Les matrices de production, également appelées matrices permanentes, sont usinées à partir d'acier à outils pour travail à chaud tel que le H13 et sont construites pour des séries à grand volume. Les matrices unitaires sont des inserts interchangeables dans une base de matrice commune, et les matrices de finition sont utilisées pour retirer les bavures et les portes après la coulée.
Pour la plupart des projets commerciaux, la décision se résume à une matrice de production. Son prix initial est plus élevé, mais il offre le coût par pièce le plus bas et la répétabilité la plus élevée. Si vous prévoyez produire plus de 50 000 pièces par an, un outil de production complet est presque toujours le bon choix. Choisissez un outillage prototype uniquement lorsque vous devez encore vérifier l'ajustement ou le fonctionnement avec un petit échantillon.
La conception des moules moulés sous pression suit un ensemble de règles éprouvées. Les ignorer entraîne souvent des rebuts, des retouches ou une défaillance prématurée de l'outil. Voici les plus importants :
Un bon concepteur de moules détectera ces problèmes lors de la révision initiale de la conception, et non après la découpe de l'outil. C'est pourquoi une analyse DFM (conception pour la fabrication) dès le départ permet d'économiser du temps et de l'argent.
Le lien entre l’outillage et le coût des pièces est souvent sous-estimé. Un moule bon marché fabriqué à partir d’acier de qualité inférieure peut fonctionner pendant une courte période, mais il s’usera, se corrodera et se fissurera après des dizaines de milliers de cycles. Ensuite, vous êtes confronté à des temps d'arrêt pour réparations, à des dimensions incohérentes et à davantage de flash nécessitant un rognage. Le véritable coût d'un moule n'est pas son prix d'achat, mais le coût par pièce pendant toute la durée de vie du moule.
La qualité commence par l'acier. L'acier à outils pour travail à chaud comme le H13 est standard pour les moules de coulée sous pression en aluminium, avec une dureté d'environ 44 à 48 HRC après traitement thermique. L'acier doit également être poli et traité thermiquement pour résister à la fatigue thermique. Le placement des canaux de refroidissement est un autre facteur de qualité. Un moule avec des conduites d'eau mal percées surchauffera dans des zones spécifiques, provoquant de la soudure et de l'érosion.
Nous avons construit des moules de moulage sous pression en aluminium pour les boîtiers de transmission automobile, les boîtiers de modules optiques et les boîtiers de moteurs électriques. Dans chaque cas, l’exigence la plus exigeante était un refroidissement constant. Par exemple, un moule de boîtier de module optique en aluminium doit respecter une planéité serrée et des tolérances de paroi mince que seul un refroidissement équilibré peut offrir. De même, un moule de culasse en aluminium doit gérer une géométrie interne complexe du noyau et des charges à haute température. Et pour un moule de boîtier de moteur en aluminium , le défi consiste à évacuer la chaleur suffisamment rapidement pour maintenir des temps de cycle courts tout en évitant la porosité.
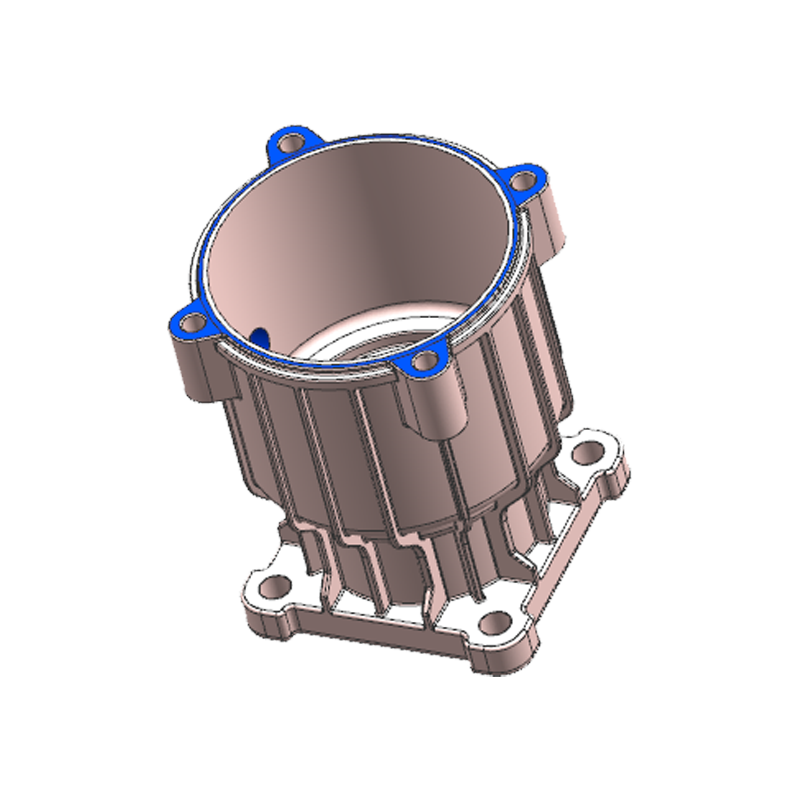 Fournisseurs de moules de boîtier de moteur en aluminium personnalisés, usine Ningbo Yunmai Precision Machinery Co., Ltd. est un fournisseur chinois de moules de boîtier de moteur en aluminium personnalisés et une usine de moules de boîtier de moteur en aluminium... Voir le produit →
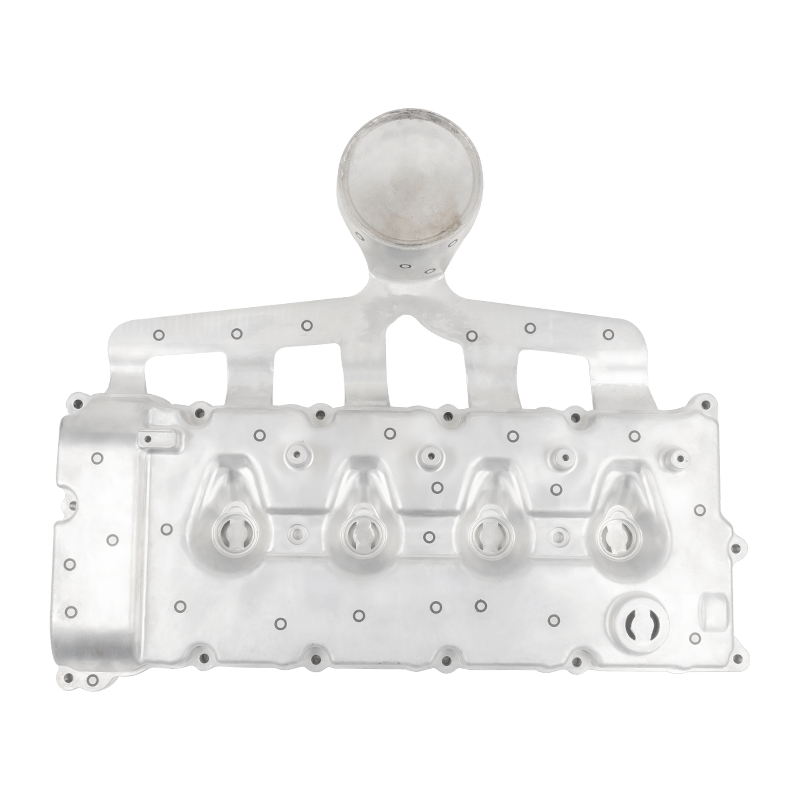 Fournisseurs de moules de culasse en aluminium personnalisés, usine Ningbo Yunmai Precision Machinery Co., Ltd. est un fournisseur chinois de moules de culasse en aluminium personnalisés et une usine de moules de culasse en aluminium... Voir le produit →
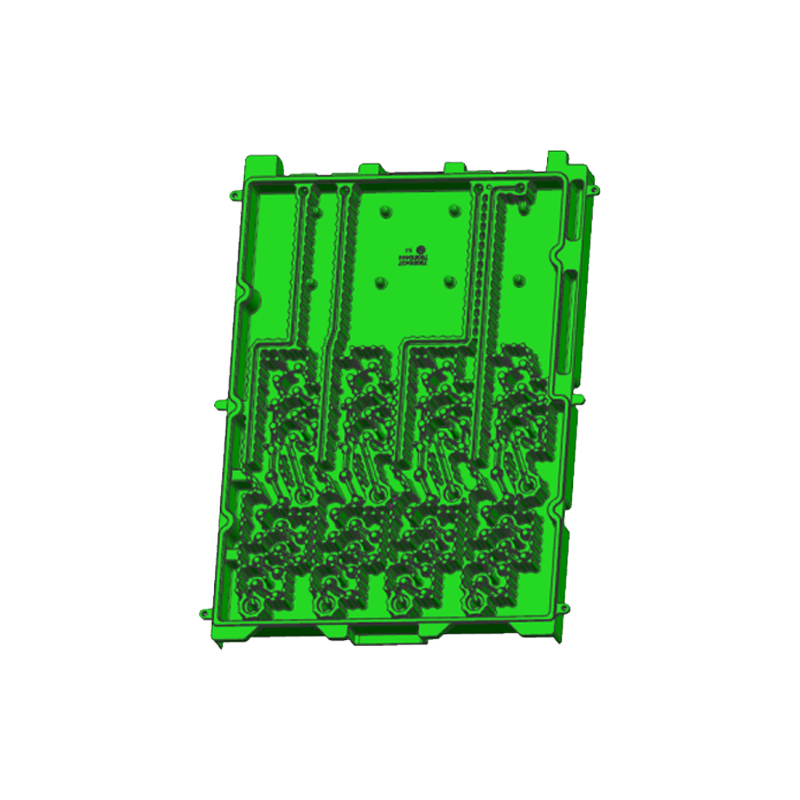 Fournisseurs de moules de boîtier de module optique en aluminium personnalisés, usine Ningbo Yunmai Precision Machinery Co., Ltd. est un fournisseur chinois de moules de boîtier de module optique en aluminium personnalisé et un ho... Voir le produit →
Si vous êtes prêt à vous procurer un moule moulé sous pression, voici les étapes pratiques qui vous éviteront des surprises coûteuses.
N'oubliez pas que citer un moule n'est pas la même chose que citer un moulage. Un prix de moule bas peut signifier une conception moins robuste, moins de canaux de refroidissement ou un acier de qualité inférieure. Examinez plutôt le coût total par rapport au volume de production attendu. Pour plus d'informations sur les pratiques de l'industrie, vous pouvez consulter notre nouvelles de l'industrie du moulage sous pression , et si vous voulez savoir comment nous travaillons avec nos clients depuis le premier croquis jusqu'à la production, notre page d'accueil de l'entreprise décrit l'étendue complète de nos capacités de moulage sous pression d'aluminium.
Les moules moulés sous pression sont un investissement à long terme. Consacrer du temps à l'examen de la conception, à la sélection des matériaux et à la stratégie de refroidissement est rentable grâce à une production stable et à des coûts de pièces inférieurs. Que vous construisiez un petit support ou un boîtier automobile complexe, choisissez un partenaire de moulage disposé à vous montrer les détails, pas seulement le prix.
Chambre de combustion des joints de culasse, des vannes et des bougies d'allumage,...
La couverture du support d'arbre à cames sécurise la position de l'arbre à ca...
La boîte de vitesses en aluminium est la boîte de vitesses des délais les plus critique...
Le moule de boîtier latéral de transmission de moulage de moulage EM est conçu par JYD ...
Les moules de boîtier arrière de transmission sont fondamentaux à la fabrication effica...
Copyright © Ningbo Yunmai Precision Machinery Co., Ltd. Tous droits réservés
