Chambre de combustion des joints de culasse, des vannes et des bougies d'allumage,...
Actualités de l'industrie
Maison / Nouvelles / Actualités de l'industrie / Magnesium Alloy Die Castings: Process, Properties, and Mold Design Essentials
Les moulages sous pression en alliage de magnésium constituent la réponse la plus directe lorsqu'un composant métallique structurel doit perdre du poids sans sacrifier la rigidité, la précision dimensionnelle ou les performances thermiques. Le magnésium est le métal de structure le plus léger utilisé dans l'industrie avec environ 1,74 g/cm³, ce qui le rend environ un tiers plus léger que l'aluminium. Un moule moulé sous pression en magnésium correctement conçu peut contenir des sections de mur inférieures à 1,5 mm tout en produisant des pièces moulées avec des résistances à la traction comprises entre 200 et 230 MPa. L’alliage seul ne garantit cependant pas une bonne pièce ; la conception du moule, la fenêtre de processus et l'expérience en ingénierie du fondeur sous pression déterminent si le projet se déroulera sans problème ou se transformera en ferraille.
Le moulage sous pression d'alliages de magnésium est un processus à haute pression qui injecte du magnésium fondu dans une cavité en acier trempé à grande vitesse. Les pressions d'injection varient généralement de 10 à 70 MPa et la cavité se remplit en quelques millisecondes, ce qui permet de couler des nervures fines, des bossages de montage et une géométrie interne complexe au lieu d'usiner.
La plupart des pièces de taille moyenne et petite en magnésium fonctionnent sur des machines à chambre chaude, où le système d'injection reste immergé dans l'alliage en fusion, maintenant le métal à une température stable et raccourcissant les temps de cycle. Les pièces moulées de plus grande taille sont généralement utilisées sur des machines à chambre froide, qui versent une quantité mesurée d'alliage dans un manchon de grenaille avant l'injection. Les deux configurations reposent sur les mêmes principes fondamentaux : remplissage rapide de la cavité, solidification rapide, refroidissement contrôlé et éjection propre de l'outil. Un gaz protecteur est utilisé pendant la fusion pour limiter l'oxydation, et la matière fondue est manipulée sans flux afin que les inclusions restent suffisamment faibles pour des propriétés mécaniques constantes.
Après l'éjection, les pièces passent par le détourage, l'ébavurage et, dans de nombreux cas, l'usinage CNC jusqu'à la tolérance finale. Le magnésium est facilement usiné, ce qui constitue l'un des avantages pratiques du matériau, mais l'usinage doit être effectué avec des mesures de sécurité incendie appropriées, car les fins copeaux de magnésium sont inflammables. La finition de surface, du revêtement de conversion à la peinture, suit l'usinage et fait partie des spécifications du produit livré.
Le choix de l’alliage est la première décision ayant des conséquences durables, car les différences entre les alliages de magnésium courants sont plus importantes que leurs noms ne le suggèrent. Le tableau ci-dessous résume les qualités standard utilisées dans le moulage sous pression de production.
| Alliage | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Allongement (%) | Applications typiques |
|---|---|---|---|---|
| AZ91D | 230 | 150 | 3 | Boîtiers, supports, couvercles, pièces structurelles à parois minces |
| AM60B | 220 | 130 | 8 | Pièces automobiles et structurelles résistantes aux chocs |
| AM50A | 200 | 110 | 10 | Composants à haute ductilité, cadres de siège, supports |
| AE42 | 230 | 140 | 10 | Pièces résistantes au fluage à proximité de la chaleur du moteur ou de la boîte de vitesses |
L'AZ91D reste la valeur par défaut pour la plupart des boîtiers, supports, couvercles et pièces structurelles générales, car il combine une excellente coulabilité, une résistance prévisible et des performances de corrosion acceptables une fois revêtus. L'AM60B et l'AM50A échangent environ 10 à 15 % de résistance à la traction contre un allongement deux à trois fois plus élevé, ce qui en fait les alliages idéaux pour les pièces soumises à des charges d'impact, de vibration ou de flexion. L'AE42 est l'alliage idéal lorsqu'une pièce moulée doit conserver sa forme à proximité d'une chaleur soutenue, car ses ajouts de terres rares offrent une résistance au fluage au-delà de ce que l'AZ91D peut offrir.
La résistance à la corrosion est souvent mal comprise dans le cas du magnésium. Le magnésium nu n'est pas un champion de la corrosion, mais le bon alliage, associé à un revêtement de conversion correct, fonctionne de manière acceptable dans la plupart des environnements intérieurs et automobiles. Le choix du revêtement compte souvent plus que l'alliage dans la pratique, et un fournisseur qui contrôle à la fois le processus de coulée et de finition fournit un résultat plus prévisible.
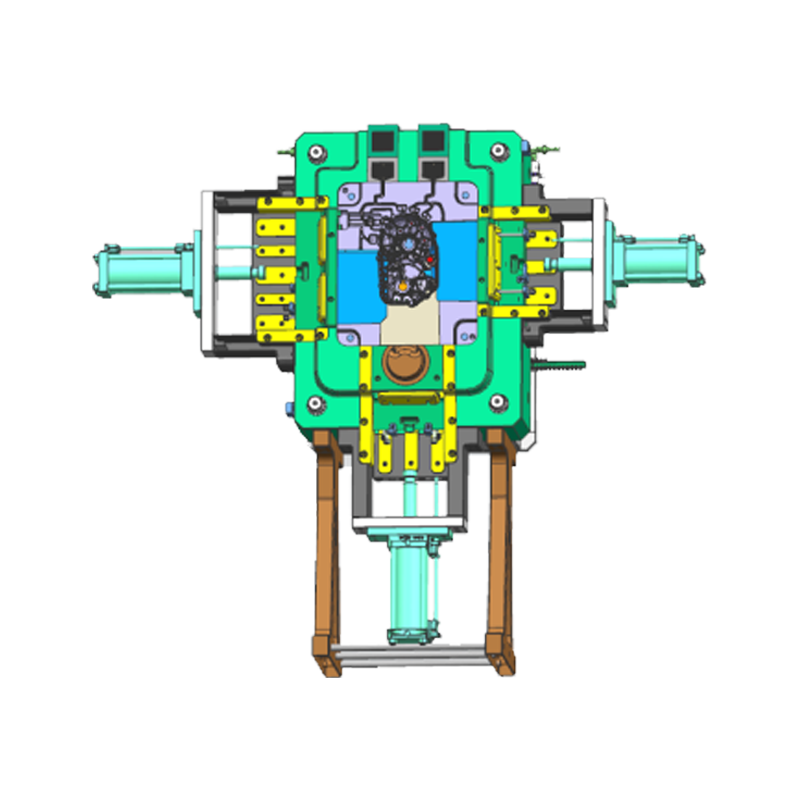
C’est dans le moule moulé sous pression en magnésium que se décide le succès d’un programme de magnésium. Les alliages de magnésium se solidifient plus rapidement que l'aluminium, le moule doit donc se remplir, refroidir et s'aérer d'une manière qui correspond à ce comportement de congélation rapide. L'acier à outils est normalement du H13 ou une qualité équivalente pour travail à chaud, durci et nitruré afin que la cavité survive à la fois aux cycles thermiques et à l'écoulement érosif du métal en fusion.
Les règles de conception les plus importantes sont celles qui causent le plus de problèmes de production lorsqu'elles sont ignorées :
Un atelier qui conçoit et construit son propre outillage résout ces problèmes avant que le moule n’atteigne l’atelier de production. C'est pourquoi les acheteurs de pièces en magnésium préfèrent de plus en plus travailler avec un fabricant de moulage sous pression qui conçoit et fabrique ses propres moules en interne plutôt que de diviser l'outillage et le moulage entre deux sociétés distinctes. La qualité du moule se reflète également dans le coût par pièce : un outil doté d'inserts correctement durcis, de lignes de refroidissement adaptées et de systèmes d'éjection durables maintient son temps de cycle et la qualité de sa pièce pendant des centaines de milliers de tirs, tandis qu'un moule de conception légère tombe en panne prématurément et emporte avec lui le calendrier de production.
L'automobile est le marché le plus important et le plus exigeant pour les pièces moulées sous pression en magnésium. Les supports de colonne de direction, les carters de transmission, les cadres de tableau de bord et les structures de siège utilisent tous du magnésium car il enlève le poids exactement là où il affecte la maniabilité et l'efficacité. Les plates-formes de véhicules électriques élargissent encore la liste, avec des boîtiers de transmission électrique et des supports structurels qui étaient des pièces en aluminium il y a quelques années. La gamme de composants automobiles en alliage de magnésium produit par un fondeur sous pression spécialisé illustre à quel point ces pièces intègrent étroitement les nervures, les bossages de montage et les caractéristiques de dissipation de la chaleur.
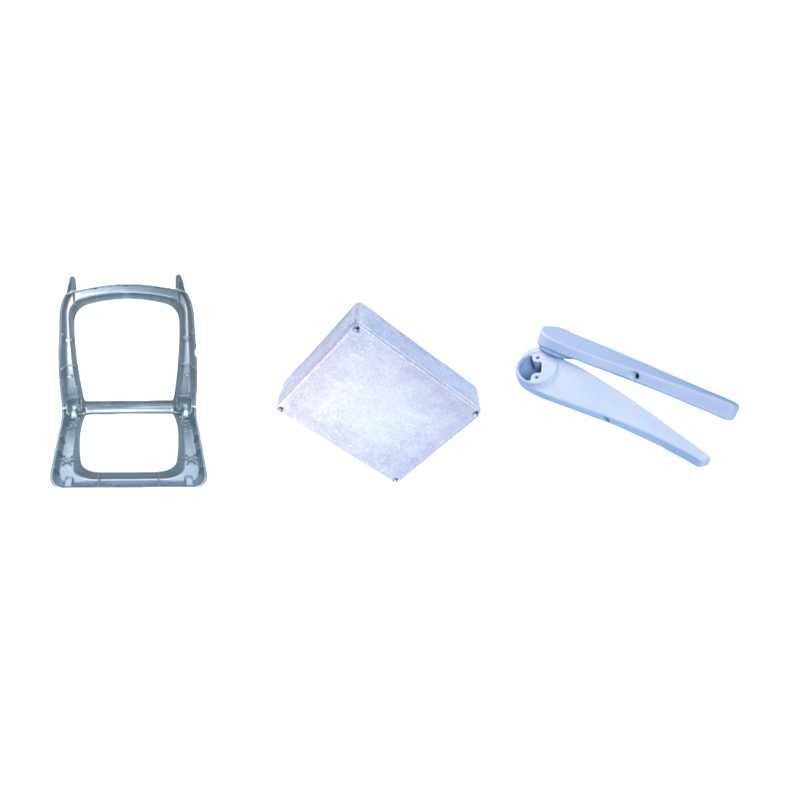 Fournisseurs de composants automobiles en alliage de magnésium personnalisés, usine Ningbo Yunmai Precision Machinery Co., Ltd. est un fournisseur chinois de composants automobiles en alliage de magnésium personnalisé et... Voir le produit →
Les équipements de communication et électroniques sont un autre utilisateur majeur. Le magnésium fournit un blindage naturel EMI et RFI, ce qui signifie qu'un mur de 1,0 à 1,2 mm bloque les interférences électromagnétiques presque aussi bien qu'un mur en aluminium ou en zinc beaucoup plus épais. Cette propriété élimine le besoin de doublures de blindage séparées dans de nombreux boîtiers et couvercles. Étant donné que les équipements de communication sont souvent installés à l'extérieur, le boîtier moulé doit également supporter la chaleur, l'humidité et les charges mécaniques, ce qui pousse les concepteurs à recourir au magnésium lorsque les pièces en plastique ne peuvent pas répondre aux exigences combinées.
Les équipements industriels et les outils électriques profitent de l’amortissement des vibrations du magnésium et de la réduction de la fatigue de l’opérateur. Les carters de moteur, les couvercles de boîte de vitesses et les corps d'outils à main peuvent être produits sous forme de pièces moulées uniques avec des bossages de montage, des nervures et des ailettes de refroidissement intégrés. Des exemples typiques montrent combien de structures peuvent être consolidées en une seule pièce et la plage géométrique de moulages sous pression en alliage de magnésium pour équipements industriels démontre cette consolidation dans la pratique.
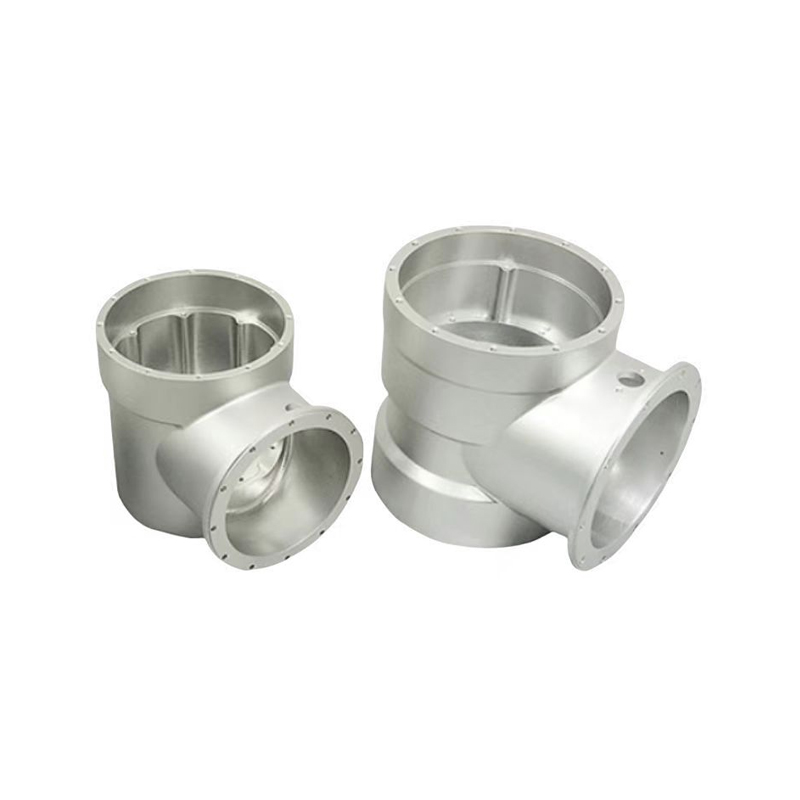 Fournisseurs d'équipements industriels en alliage de magnésium personnalisés, usine Ningbo Yunmai Precision Machinery Co., Ltd. est un fournisseur chinois d'équipements industriels en alliage de magnésium personnalisé et... Voir le produit →
Les boîtiers spécialisés, les boîtiers optiques et les petits composants structurels forment une catégorie plus large de articles en alliage de magnésium cela montre la flexibilité du matériau au-delà du courant dominant automobile et industriel.
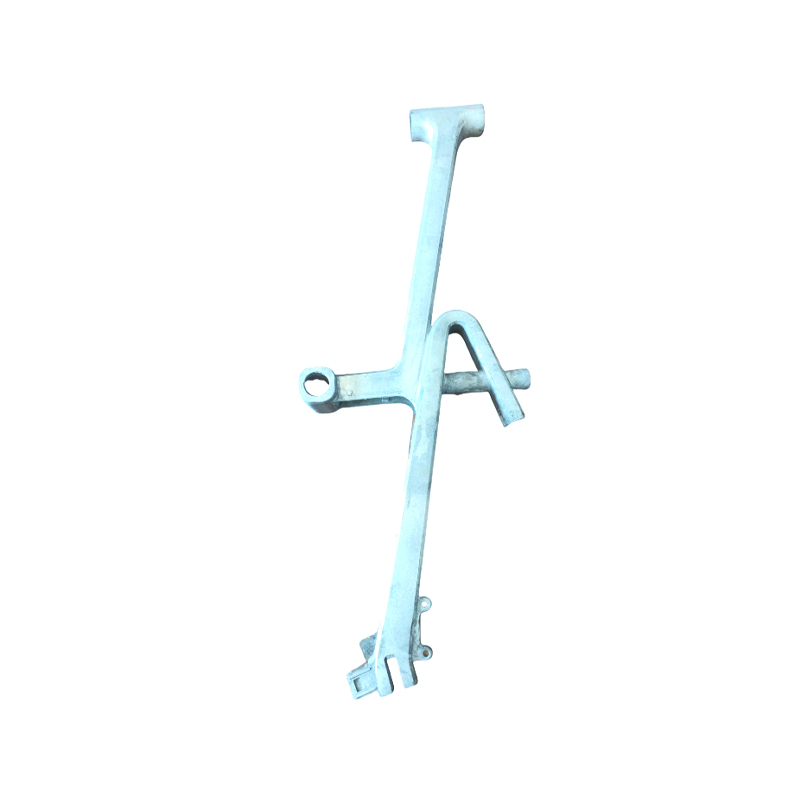 Articles personnalisés en alliage de magnésium Fournisseurs, Usine Ningbo Yunmai Precision Machinery Co., Ltd. est un fournisseur chinois d'articles en alliage de magnésium personnalisés et une usine d'articles en alliage de magnésium. Électromag... Voir le produit →
L’approvisionnement en pièces moulées sous pression en magnésium implique quelques décisions qui ne s’appliquent pas de la même manière aux projets en aluminium ou en zinc.
Les fournisseurs qui conçoivent le moule et gèrent le processus de coulée sous un même toit ont tendance à bien comprendre ces points, car la même équipe voit ensemble la conception de l'outil, le comportement du processus et les résultats de l'inspection. Pour les ingénieurs qui établissent une liste restreinte de fournisseurs, un suivi pratique consiste à vérifier Actualités de l'industrie sur les matériaux de moulage sous pression en magnésium et la technologie des moules pour suivre l'évolution du côté production.
La décision d'utiliser des pièces moulées sous pression en alliage de magnésium est généralement motivée par une simple arithmétique : moins de poids, des parois plus fines et des temps de cycle plus courts. La fiabilité de cette arithmétique dépend à parts égales de l’alliage, du moule et de la discipline de processus de la fonderie. Spécifiez l'alliage par rapport aux exigences mécaniques mesurées, examinez la conception du moule de moulage sous pression en magnésium avec autant d'attention que le dessin de la pièce et exigez des données prouvant que le processus est contrôlé. Lorsque ces conditions sont remplies, le moulage sous pression de magnésium est l'un des moyens les plus rentables de fabriquer des pièces métalliques légères, rigides et complexes.
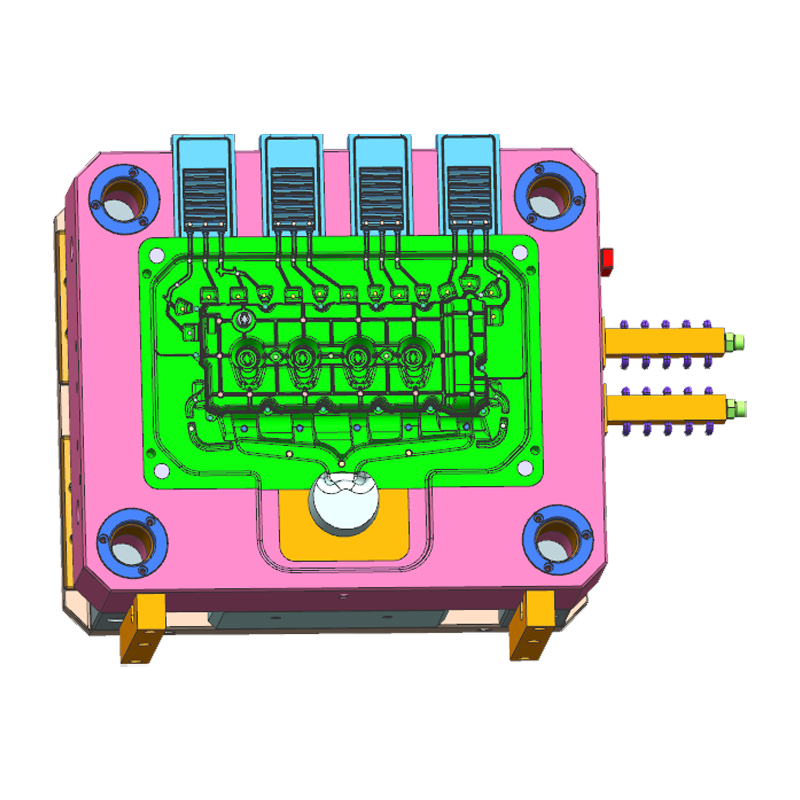
Chambre de combustion des joints de culasse, des vannes et des bougies d'allumage,...
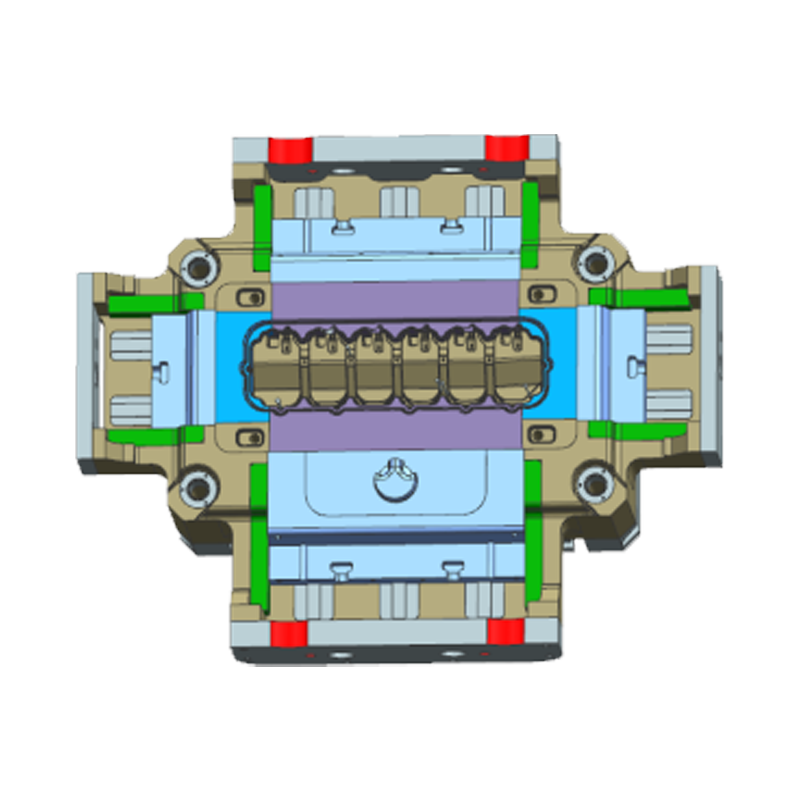
La couverture du support d'arbre à cames sécurise la position de l'arbre à ca...
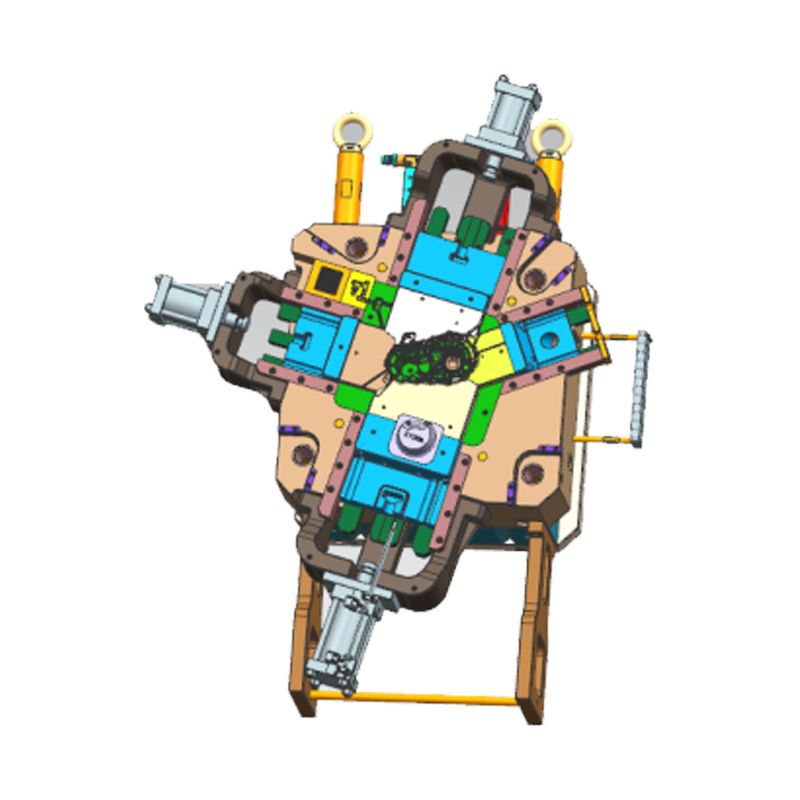
La boîte de vitesses en aluminium est la boîte de vitesses des délais les plus critique...
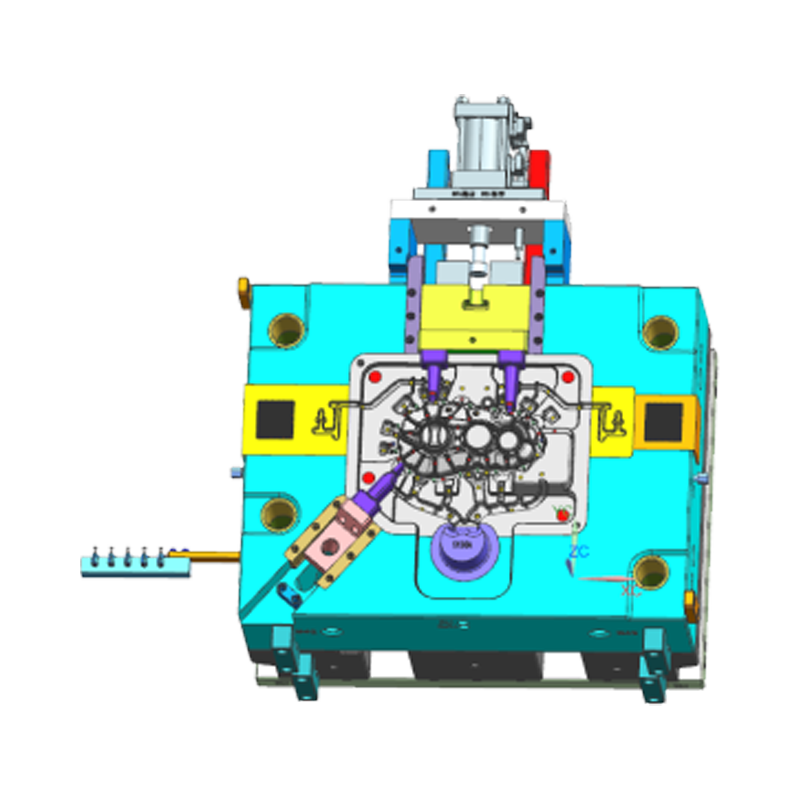
Le moule de boîtier latéral de transmission de moulage de moulage EM est conçu par JYD ...
Les moules de boîtier arrière de transmission sont fondamentaux à la fabrication effica...
Copyright © Ningbo Yunmai Precision Machinery Co., Ltd. Tous droits réservés
