Chambre de combustion des joints de culasse, des vannes et des bougies d'allumage,...
Actualités de l'industrie
Maison / Nouvelles / Actualités de l'industrie / Zinc Alloy Die Castings: Alloys, Benefits, Applications & Design Guide
Les moulages sous pression en alliage de zinc offrent une combinaison que peu de matériaux de production peuvent égaler : une résistance et une ténacité suffisantes pour les composants de sécurité automobile, ainsi que des parois minces, des tolérances serrées et une surface lisse qu'exigent le matériel décoratif et les boîtiers électroniques. La conclusion pratique est simple. Si la pièce tient dans votre main et que le volume de production est élevé, Le moulage sous pression en alliage de zinc est généralement la voie la plus économique pour obtenir une pièce métallique durable. .
Le zinc fond à environ 420 °C, remplit rapidement les cavités complexes et produit des pièces reproductibles avec un usinage secondaire minimal. Machines de précision de Ningbo Yunmai, un fabricant de moulage sous pression avec la conception et la production de moules en interne, fournit depuis 2012 des pièces moulées en alliage de zinc ainsi que des composants en aluminium et en magnésium à des clients de l'automobile, des communications, de l'éclairage, du matériel et des machines. Ce qui suit reflète les décisions de production quotidiennes, et pas seulement les fiches techniques des matériaux.
Le moulage sous pression d'alliages de zinc est un processus à haute pression dans lequel un alliage de zinc fondu est injecté dans une matrice en acier trempé à grande vitesse. Le métal se solidifie en quelques secondes et chaque cycle de machine produit une pièce finie aux dimensions constantes. Étant donné que la matrice se remplit en une fraction de seconde, des détails aussi fins que 0,3 mm peuvent être reproduits et la cohérence pièce à pièce est maintenue sur de longues séries de production. Il s'agit d'une méthode efficace pour la production de volumes moyens à élevés de pièces complexes comportant des sections minces et des éléments coulés tels que des filetages, des bossages et de petits trous.
Les alliages de zinc coulé se répartissent en deux familles. Les alliages ZAMAK, qui associent le zinc à l'aluminium, au magnésium et parfois au cuivre, couvrent la majorité des pièces de production. Les alliages ZA utilisent une teneur en aluminium plus élevée pour améliorer la résistance aux températures élevées et la résistance au fluage. Parce que chaque nuance équilibre différemment la résistance, la ductilité, la dureté et la coulabilité, la décision concernant l'alliage doit être prise avant la conception de la matrice , pas après la publication du dessin.
Quatre qualités couvrent la grande majorité des pièces moulées sous pression en zinc actuellement produites.
| Alliage | % d'aluminium | % de cuivre | Caractéristiques clés | Applications typiques |
|---|---|---|---|---|
| Zamak 3 | 3,5 - 4,3 | 0 | Meilleur équilibre global entre résistance, ductilité et coulabilité ; excellents résultats de placage | Pièces mécaniques générales, boîtiers, quincaillerie |
| Zamak 5 | 3,5 - 4,3 | 0,75 - 1,25 | Résistance et dureté supérieures à celles du Zamak 3 | Composants automobiles, pièces de machines |
| Zamak 2 | 3,5 - 4,3 | 2,5 - 3,5 | Résistance et dureté les plus élevées parmi les qualités ZAMAK ; bonnes propriétés de roulement | Engrenages, roulements, supports haute charge |
| ZA-8 | 8,0 - 8,8 | 0,8 - 1,3 | Résistance au fluage et résistance améliorées à des températures élevées | Boîtiers et éléments de structure à proximité de sources de chaleur |
Les alliages spéciaux à haute fluidité réduisent l'épaisseur de paroi minimale à environ 0,5 mm, ce qui est précieux pour les boucliers électroniques légers et les pièces décoratives finement détaillées. ZA-12 et ZA-27 sont également disponibles, mais ils sont généralement pris en compte lorsque la coulée par gravité ou à basse pression entre en ligne de compte ; pour le moulage sous pression conventionnel, les quatre qualités ci-dessus constituent l'ensemble pratique. Cependant, pour la plupart des composants structurels et matériels, le Zamak 3 constitue le point de départ le plus sûr : c'est la nuance la mieux documentée, avec des propriétés mécaniques prévisibles et un comportement de placage bien établi. Étant donné que la chimie des alliages et les normes de processus continuent d'évoluer, la révision nouvelles de l'industrie du moulage sous pression aide périodiquement les ingénieurs à maintenir leurs spécifications à jour.
Les arguments en faveur du zinc se manifestent par cinq avantages mesurables :
Pour l'électronique, il existe un avantage supplémentaire : le zinc offre une protection naturelle contre les interférences électromagnétiques, une propriété que les boîtiers en plastique ne peuvent obtenir qu'avec des revêtements conducteurs appliqués.
Les pièces moulées sous pression en alliage de zinc apparaissent dans plus d’industries que la plupart des acheteurs ne le pensent.
Composants automobiles. Les cylindres de serrure, les ancrages de ceinture de sécurité, les mécanismes de rétroviseurs, les boîtiers de capteurs et les petits supports sont des pièces typiques en zinc. Ils sont petits mais importants pour la sécurité, la stabilité dimensionnelle et la cohérence des matériaux sont donc essentielles. Notre composants automobiles en alliage de zinc sont produits selon ces attentes, généralement avec des matrices conçues en interne pour maintenir les tolérances sous contrôle.
 Fournisseurs de composants automobiles en alliage de zinc personnalisés, usine Ningbo Yunmai Precision Machinery Co., Ltd. est un fournisseur chinois de composants automobiles en alliage de zinc personnalisés et de composants automobiles en alliage de zinc... Voir le produit →
Pièces électroniques et électriques. Les connecteurs, les boîtiers de commutateurs, les bornes et les micro-réducteurs utilisent du zinc pour sa précision dimensionnelle, sa ductilité à paroi mince et son blindage conducteur. Lorsqu'un boîtier doit être à la fois petit et protégé électromagnétiquement, le zinc est souvent plus économique que le plastique avec des revêtements secondaires. Des exemples représentatifs, y compris des boîtiers et des couvercles avec des détails moulés, sont présentés dans notre composants électroniques et électriques en alliage de zinc .
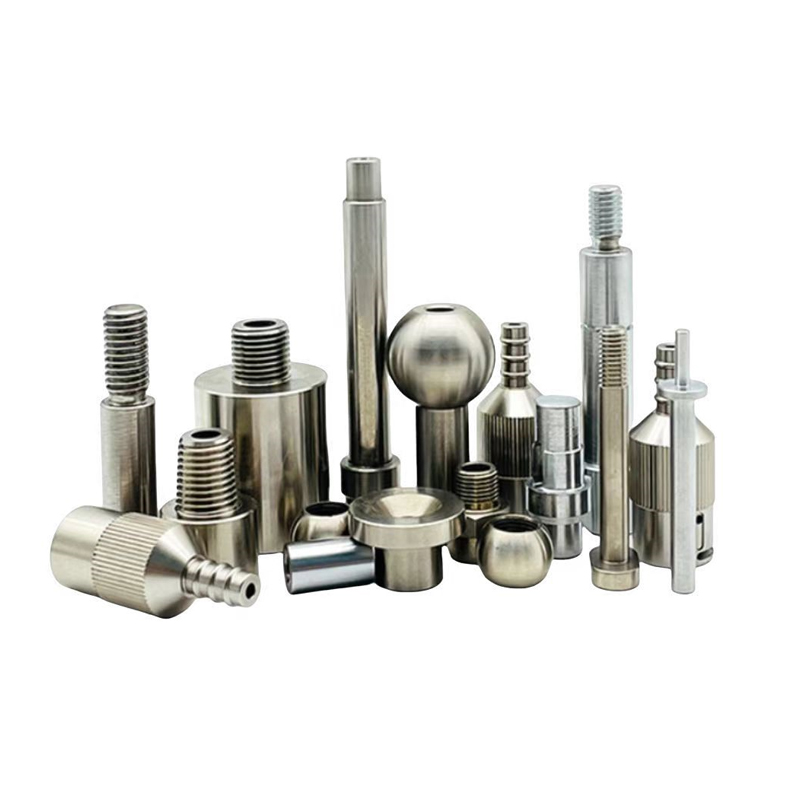 Fournisseurs de pièces électroniques et électriques en alliage de zinc personnalisés, usine Ningbo Yunmai Precision Machinery Co., Ltd. est un fournisseur chinois de pièces électroniques et électriques en alliage de zinc personnalisé et de pièces électroniques en alliage de zinc... Voir le produit →
Quincaillerie et accessoires de salle de bain. La finition de surface est le facteur décisif dans ce secteur. Les poignées de robinet, les pommes de douche, les serrures de porte et la quincaillerie d'armoire sont moulées sous pression en zinc car le matériau reproduit les détails fins et accepte les finitions chrome, nickel brossé et PVD sans problèmes de porosité. Notre quincaillerie en alliage de zinc et accessoires de salle de bain sont gérées comme une ligne dédiée, car la qualité de finition dépend d'une qualité de fusion contrôlée et de filières bien conçues.
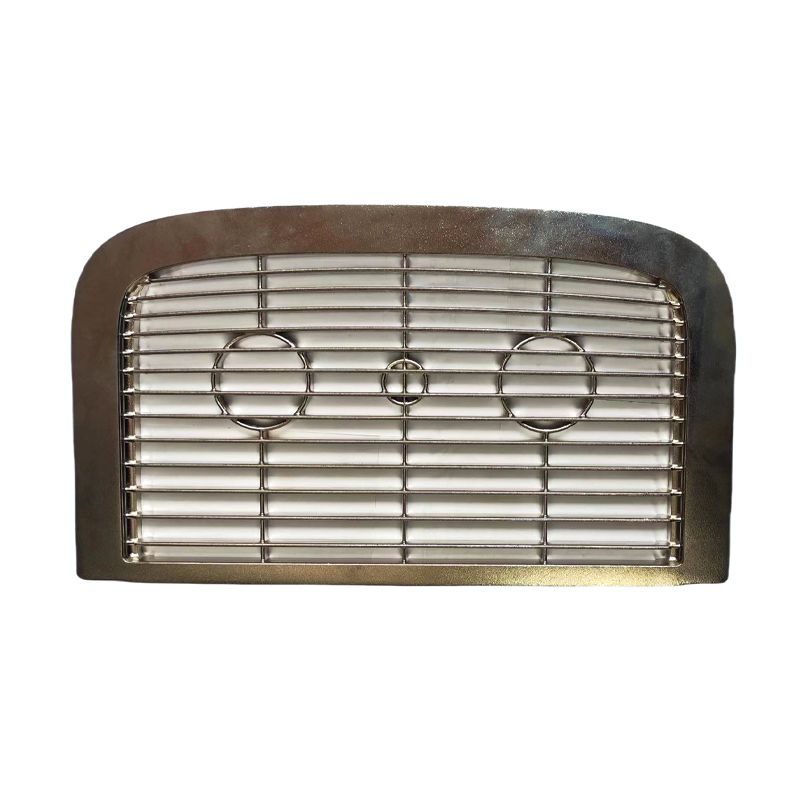 Fournisseurs de quincaillerie et d'accessoires de salle de bain en alliage de zinc personnalisés, usine Ningbo Yunmai Precision Machinery Co., Ltd. est un fournisseur chinois de matériel et d'accessoires de salle de bain en alliage de zinc personnalisé et de matériel en alliage de zinc ... Voir le produit →
Machines et pièces industrielles. Les raccords pneumatiques, les leviers, les engrenages, les cames et les petits composants de pompe reposent sur les propriétés de roulement et d'usure du zinc, qui permettent un contact direct métal sur métal dans les mécanismes lents sans bagues séparées. Au-delà de ces secteurs, le zinc apparaît également dans les outils à main, les connecteurs industriels et les garnitures décoratives, où la qualité du placage et la cohérence dimensionnelle comptent plus que la résistance brute.
Gardez les murs aussi uniformes que possible, généralement 0,8 à 1,5 mm pour les pièces de structure. Les changements soudains d’épaisseur créent des puits et une porosité interne, car les sections épaisses restent fondues plus longtemps et arrachent la matière de la surface. Lorsqu’une rigidité supplémentaire est nécessaire, ajoutez des nervures plutôt que d’augmenter l’épaisseur de la paroi.
Concevez avec au moins 0,5° de dépouille sur les parois de la cavité et 1° à 1,5° sur les noyaux, afin que la pièce se détache de manière fiable de la matrice. Les coins intérieurs nécessitent des rayons généreux ; les angles vifs concentrent les contraintes et ralentissent l'écoulement du métal, produisant des défauts esthétiques et mécaniques. L'analyse moderne du flux de moule identifie les problèmes de remplissage et de solidification avant la découpe de l'acier. C'est pourquoi une nouvelle matrice ne doit jamais être approuvée sans examen de simulation.
Préciser les tolérances selon la fonction. Un point de départ pratique est de ±0,05 mm sur les surfaces de contact et des valeurs plus souples ailleurs, évitant ainsi le coût de dessins inutilement serrés. Les filetages, les fentes et les fonctions d'ajustement par pression peuvent généralement être coulés directement. Si la pièce est plaquée, rappelez-vous que les systèmes décoratifs de chrome et de nickel ajoutent plusieurs microns à la surface et peuvent affecter les dimensions bien ajustées.
La règle de décision rapide : choisir le zinc pour les petites pièces complexes et de haute précision ; choisissez l'aluminium pour les pièces structurelles volumineuses et légères qui subissent des températures de service plus élevées.
Quelques chiffres rendent le compromis concret. Le point de fusion du zinc d'environ 420 °C permet des cycles plus rapides et une durée de vie généralement deux à trois fois supérieure à celle d'un outil en aluminium équivalent. Le zinc peut être coulé avec des parois allant jusqu'à 0,5 mm, tandis que l'aluminium a généralement besoin d'au moins 1,5 mm pour éviter l'écoulement à froid et la porosité. Le zinc offre également une résistance aux chocs plus élevée et une meilleure surface telle que moulée. Les avantages de l'aluminium sont sa densité, inférieure d'environ un tiers, et ses performances plus élevées à des températures élevées.
Les projets mixtes sont courants : un grand boîtier en aluminium associé à de petits supports en zinc, ou un mécanisme en zinc à l'intérieur d'un cadre en aluminium. Les deux métaux ont leur place, et la production des deux nous permet de recommander en fonction de la fonction plutôt que de l'équipement disponible. Pour une comparaison équitable des coûts, modélisez le coût de la pièce finie, y compris l'amortissement de l'outillage, le temps de cycle, les opérations secondaires et la finition, plutôt que de comparer uniquement le prix des matériaux par kilogramme.
Le principal facteur de coût et de délai de livraison est de savoir si le fournisseur conçoit et fabrique la matrice en interne. Lorsque la conception des moules, la fabrication des outils et le moulage sont gérés par des sociétés distinctes, les tolérances deviennent une négociation plutôt qu'une décision technique. Un fournisseur qui contrôle toute la chaîne comprime le calendrier et assume clairement la responsabilité du résultat.
Avant de sélectionner un partenaire, posez ces cinq questions :
Une fonderie possédant une vaste expérience des applications apporte une discipline de processus aux petites pièces de précision. Les fabricants de matrices qui ont construit des moules pour les boîtiers de transmission, les composants de communication et les pièces d'éclairage comprennent le déclenchement, le contrôle thermique et l'éjection de manière à éviter les problèmes en aval. Suivez notre actualités de l'entreprise pour des mises à jour sur les outils et les capacités de production.
Avec le bon alliage, la bonne conception de matrice et un partenaire qui contrôle les deux, Les moulages sous pression en alliage de zinc restent l'un des procédés de formage des métaux les plus fiables et les plus rentables. disponible pour les fabricants.
Chambre de combustion des joints de culasse, des vannes et des bougies d'allumage,...
La couverture du support d'arbre à cames sécurise la position de l'arbre à ca...
La boîte de vitesses en aluminium est la boîte de vitesses des délais les plus critique...
Le moule de boîtier latéral de transmission de moulage de moulage EM est conçu par JYD ...
Les moules de boîtier arrière de transmission sont fondamentaux à la fabrication effica...
Copyright © Ningbo Yunmai Precision Machinery Co., Ltd. Tous droits réservés
