Le moulage sous pression d’aluminium est le procédé de fabrication dominant pour les composants structurels et mécaniques des motos. Elle produit des pièces avec tolérances dimensionnelles serrées, rapports résistance/poids élevés et géométries internes complexes qu'aucune autre méthode de production de masse ne peut égaler à un coût équivalent. Des carters de moteur et des carters de transmission aux supports de bras oscillant et aux colliers de guidon, la majorité des pièces en aluminium porteuses critiques sur une moto moderne sont moulées sous pression - un fait qui s'applique aussi bien aux navetteurs d'entrée de gamme, aux motos de sport et aux croiseurs lourds.
Comprendre comment moto moulé sous pression les pièces sont fabriquées, quels alliages sont utilisés et ce qui distingue un moulage de précision d'un moulage de qualité inférieure est essentiel pour les ingénieurs, les équipes d'approvisionnement et toute personne spécifiant ou évaluant des composants en aluminium pour les applications de motos.
Pourquoi le moulage sous pression d'aluminium domine la fabrication de composants de motos
Les motos imposent un ensemble d'exigences particulièrement exigeantes sur leurs composants structurels : faible masse pour maximiser le rapport puissance/poids, stabilité thermique pour les pièces adjacentes au moteur, résistance aux vibrations pour une longue durée de vie et complexité géométrique pour intégrer de multiples fonctions dans des pièces moulées uniques. Le moulage sous pression d’aluminium répond à tous ces critères simultanément.
Réduction de poids sans compromis structurel
La densité de l'aluminium est d'environ 2,7 g/cm³ , soit environ un tiers de celui de l'acier à 7,85 g/cm³. Un carter en aluminium moulé sous pression qui pèserait 4,5 kg en fonte pèse moins de 1,6 kg – une économie qui améliore directement la maniabilité, l'efficacité énergétique et la fatigue du pilote sur de longues distances. Pour les motos hautes performances où chaque kilo compte, cet avantage est irremplaçable. La CBR600RR de Honda, par exemple, utilise de l'aluminium moulé sous pression pour ses sections principales du cadre, contribuant à un poids total humide de seulement 189 kg malgré un châssis complet et un moteur quatre cylindres en ligne de 600 cm3.
Efficacité des processus à l'échelle de la production
Le moulage sous pression à haute pression (HPDC) injecte de l'aluminium fondu dans une matrice en acier trempé à des pressions comprises entre 10 000 et 30 000 psi et des temps de cycle aussi courts que 15 à 60 secondes par prise. Pour un constructeur produisant des dizaines de milliers de moteurs par mois, ce débit est impossible à égaler avec le moulage au sable, le forgeage ou l'usinage à partir de billettes. Les matrices elles-mêmes – généralement en acier à outils H13 – durent 80 000 à 150 000 tirs avant de nécessiter un remplacement, ce qui rend le coût d'amortissement de l'outillage par pièce extrêmement faible en volume.
Liberté de conception pour les pièces intégrées complexes
Le moulage sous pression permet de couler les passages internes, les bossages, les nervures, les inserts filetés et les éléments de montage en une seule opération. Un carter moteur en aluminium moulé sous pression peut incorporer des passages d'huile, des alésages de roulement, des ailettes de refroidissement et des nervures structurelles en une seule pièce qui nécessiteraient cinq ou six composants usinés et soudés dans un processus alternatif. Cette intégration réduit le travail d'assemblage, élimine les chemins de fuite potentiels et améliore la rigidité structurelle globale.
Le processus de moulage sous pression des pièces en aluminium de moto : étape par étape
Produire une précision moulage sous pression en aluminium de moto implique une séquence d’opérations étroitement contrôlée. La variation à n’importe quelle étape se propage par une erreur dimensionnelle, une porosité ou une dégradation des propriétés mécaniques de la pièce finie.
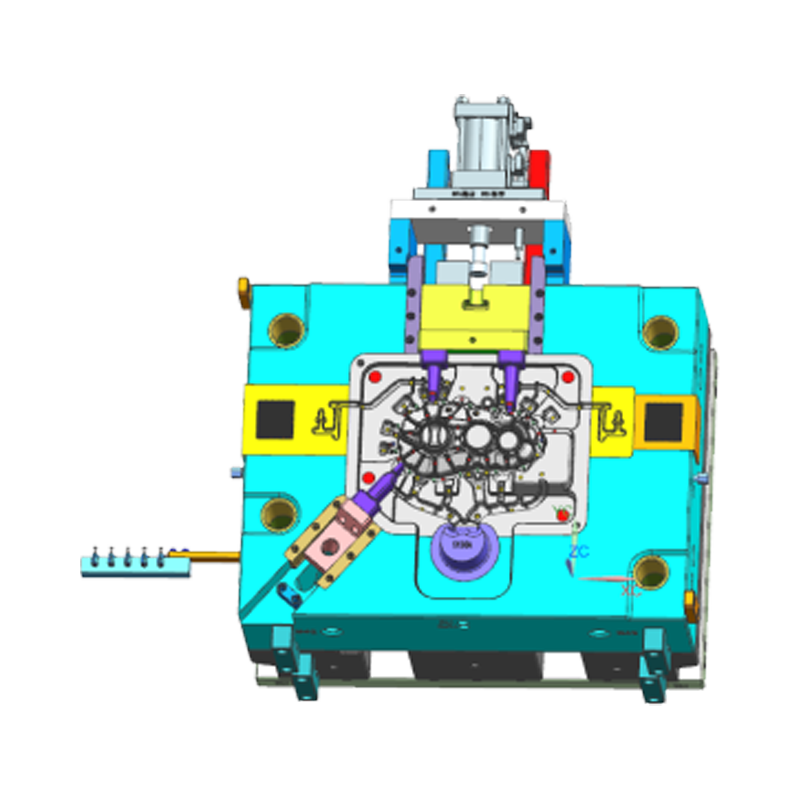
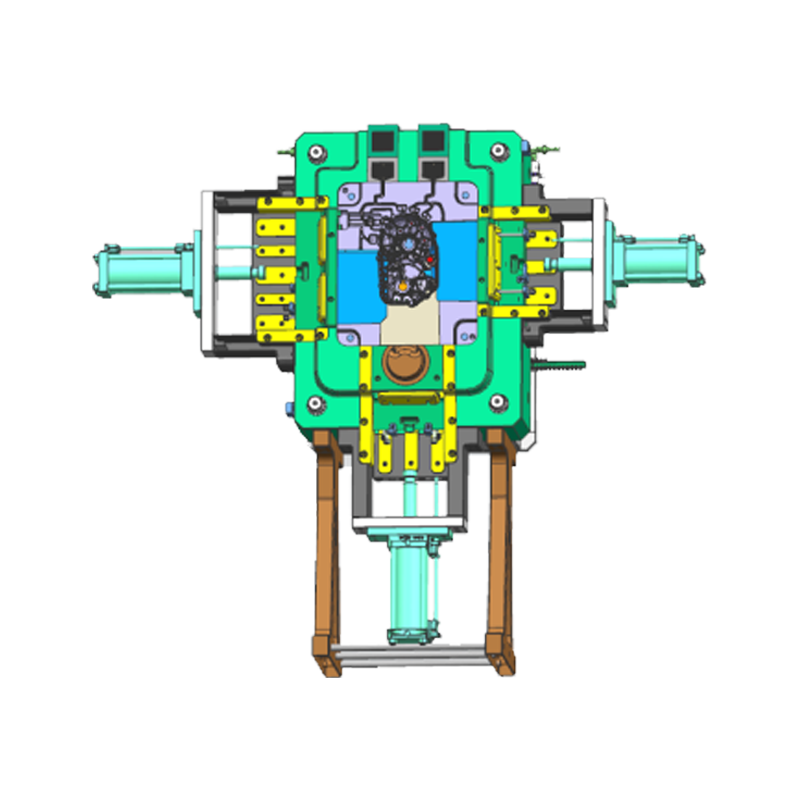
Conception des matrices et préparation des outillages
La conception des matrices est l’étape la plus importante de tout le processus. La matrice doit tenir compte de l'aluminium retrait volumétrique d'environ 3,5 à 5 % pendant la solidification, ce qui nécessite une géométrie compensatoire dans toutes les dimensions critiques. L'emplacement de la porte, la géométrie des canaux et l'emplacement du trop-plein déterminent la manière dont le métal en fusion remplit la cavité : de mauvais modèles de remplissage provoquent des fermetures à froid, des erreurs de coulée et des concentrations de porosité. Les logiciels de simulation (tels que MAGMASOFT ou ProCAST) sont désormais standard pour la validation de la conception des matrices sur les composants de motos avant la découpe de l'acier.
Fusion des alliages et contrôle de la température
Les lingots d'alliage d'aluminium sont fondus dans des fours à réverbère ou à creuset et maintenus à une température contrôlée avec précision - généralement 620 à 700 °C (1 148 à 1 292 °F) en fonction de la qualité de l'alliage. La température du métal affecte directement la fluidité, le comportement du remplissage et la qualité de la surface. Un dégazage à l'azote ou à l'argon est effectué avant la coulée pour éliminer l'hydrogène dissous, qui forme des bulles de porosité lors de la solidification. La teneur en hydrogène de l'aluminium bien dégazé doit être inférieure à 0,1 ml/100 g pour les pièces moulées structurelles de motos.
Injection et solidification haute pression
Le manchon de grenaille de la machine de moulage sous pression reçoit un volume dosé d'aluminium en fusion. Un piston hydraulique entraîne ensuite le métal dans la cavité de la matrice en deux phases : une première phase lente pour remplir le canal sans turbulence, suivie d'une deuxième phase rapide à haute vitesse pour remplir la cavité de la pièce avant une solidification prématurée. Le métal se solidifie sous pression d’intensification – une pression de troisième phase appliquée après le remplissage de la cavité – qui comprime toute porosité restante et améliore la densité dans les sections épaisses. La solidification totale se produit généralement dans 2 à 10 secondes après injection.
Éjection, découpage et post-traitement
Après solidification, des éjecteurs poussent la pièce moulée hors de la matrice. Le système de glissières, les trop-pleins et la bavure sont découpés dans une matrice de découpe pendant que la pièce est encore suffisamment chaude pour un cisaillement propre. Les alésages critiques et les surfaces de contact sont ensuite usinés CNC jusqu'à la tolérance finale - généralement ±0,05 mm ou plus pour boîtiers de roulements et surfaces d'étanchéité. Un traitement thermique (état T5 ou T6) peut être appliqué aux pièces moulées structurelles à haute contrainte pour améliorer la limite d'élasticité.
Alliages d'aluminium utilisés dans les moulages sous pression de motos
Tous les alliages d'aluminium ne conviennent pas au moulage sous pression, et tous les alliages de moulage sous pression ne conviennent pas à toutes les applications de moto. La sélection des alliages détermine les compromis entre la coulabilité, la résistance mécanique, la résistance thermique et les performances contre la corrosion.
| Alliage | Composition clé | Résistance à la traction (tel que moulé) | Propriétés clés | Application typique de moto |
| A380 (ADC12) | Al-Si8.5-Cu3.5 | ~317 MPa | Excellente coulabilité, bonne résistance, faible coût | Carters, carters de boîte de vitesses, couvercles |
| A383 (ADC10) | Al-Si10-Cu2 | ~310 MPa | Meilleure fluidité que l'A380, capacité de détails plus fine | Supports à paroi mince, boîtiers d'instruments |
| A360 | Al-Si9-Mg0,5 | ~296 MPa | Résistance supérieure à la corrosion, étanchéité à la pression | Composants hydrauliques, carters de liquide de refroidissement |
| A413 | Al-Si12 | ~296 MPa | Excellente fluidité, sections fines complexes | Corps de carburateur, couvercles complexes |
| Silafont-36 (AlSi10MnMg) | Al-Si10-Mn0,6-Mg0,3 | ~340 MPa (T7 : ~360 MPa) | Haute ductilité, traitable thermiquement, structurel | Nœuds de cadre, sections de pivot de bras oscillant |
Alliages d'aluminium courants utilisés dans les moulages sous pression de motos avec propriétés mécaniques et applications typiques
L'A380/ADC12 reste l'alliage de référence pour les applications de moulage sous pression de motos dans le monde entier en raison de son équilibre entre coulabilité, performances mécaniques et coût des matières premières. Cependant, les nouveaux procédés de moulage sous pression sous vide et structurels utilisent de plus en plus d'alliages à faible teneur en fer et à haute ductilité comme le Silafont-36 qui supportent le traitement thermique après la coulée - une capacité que la norme A380 n'offre pas en raison de sa teneur en cuivre provoquant des cloques pendant le traitement de la solution.
Pièces clés de moto produites par moulage sous pression en aluminium
La gamme de composants produits sous forme de moulages sous pression en aluminium pour motos couvre l'ensemble de la machine, des composants internes du groupe motopropulseur aux supports de châssis et à la structure de la carrosserie. Chaque application impose des exigences spécifiques quant aux propriétés de la pièce moulée.
Composants du moteur et du groupe motopropulseur
Les composants du moteur représentent les pièces moulées sous pression de moto les plus volumineuses et les plus techniquement exigeantes. Les carters doivent maintenir un alignement précis de l'alésage des roulements sur des plages de températures allant du démarrage à froid (-20 °C) aux conditions de fonctionnement entièrement réchauffées (plus de 120 °C à la surface du carter), tout en résistant à la pression d'huile interne et en supportant les charges structurelles de l'ensemble du moteur. Les culasses, en particulier pour les moteurs refroidis par liquide, intègrent des chemises d'eau internes complexes, des alésages de siège de soupape et des bossages de bougies d'allumage, tous coulés dans un seul moulage sous pression en aluminium.
- Carters et couvercles de carter — enceinte structurale primaire pour ensemble rotatif
- Blocs-cylindres — souvent avec des doublures en acier embouti ou en aluminium recouvert de Nikasil
- Culasses — y compris la géométrie de la chambre de combustion et la forme des orifices
- Carters de boîte de vitesses et d'embrayage
- Corps de pompe à huile et carters de pompe à eau
Pièces de châssis et de suspension
Les motos de sport et d'aventure modernes utilisent de plus en plus de pièces moulées sous pression grand format pour les nœuds de châssis, des sections qui nécessitaient auparavant des fabrications en acier soudé. La S1000RR de BMW et la Panigale V4 de Ducati utilisent toutes deux des sections de cadre principal en aluminium moulé sous pression qui intègrent la tête de direction, les points de montage du moteur et le pivot du bras oscillant en un seul moulage, éliminant ainsi les soudures au niveau des joints les plus sollicités du châssis.
- Supports de pivot de bras oscillant et supports de liaison
- Té de fourche (triple collier) sections supérieure et inférieure
- Supports de repose-pieds et supports de sous-châssis
- Supports d'étrier de frein et corps de maître-cylindre
Boîtiers électriques et auxiliaires
Conductivité thermique de l'aluminium moulé sous pression — environ 96 W/m·K pour l'A380 — en fait le matériau de boîtier préféré pour les composants qui génèrent ou doivent dissiper de la chaleur. Les couvercles d'alternateur, les boîtiers de régulateur de tension et les cadres de phares à LED avec dissipateurs thermiques intégrés sont de plus en plus spécifiés en aluminium moulé sous pression pour gérer les charges thermiques de l'électronique sans ajouter de systèmes de refroidissement dédiés.
Porosité : le défi critique de la qualité des pièces moulées sous pression pour motos
La porosité (petits vides dans la pièce moulée) est le problème de qualité le plus important dans les pièces moulées sous pression en aluminium pour motos. Il réduit les propriétés mécaniques, provoque des fuites de pression dans les composants transportant du fluide et crée des sites d'initiation de défaillance sous charge cyclique. La gestion de la porosité est le principal défi technique qui sépare les fournisseurs de motos moulées sous pression de haute qualité des producteurs de matières premières.
Porosité du gaz vs porosité de retrait
La porosité gazeuse se forme à partir de l'hydrogène dissous libéré lors de la solidification, produisant vides ronds à parois lisses généralement 0,1 à 2 mm de diamètre. La porosité de retrait se forme là où le métal liquide ne peut pas alimenter les régions de solidification assez rapidement, produisant vides irréguliers et à parois rugueuses dans des sections épaisses ou des zones éloignées de la porte. Les deux types réduisent la durée de vie en fatigue — des études ont montré que les échantillons HPDC en aluminium sans porosité atteignent des durées de vie en fatigue 3 à 5 fois plus longtemps que des échantillons équivalents avec une porosité de 1 à 2 % en volume.
Moulage sous pression sous vide pour pièces critiques
Le moulage sous pression haute pression assisté par vide (VHPDC) évacue la cavité de la matrice vers le bas Pression absolue de 50 mbar avant l'injection, éliminant la majorité de l'air emprisonné qui provoque la porosité des gaz. Les pièces produites de cette manière peuvent être traitées thermiquement (contrairement aux pièces HPDC standard, où le gaz piégé se dilate pendant le traitement de la solution et crée des cloques en surface), ouvrant la possibilité d'un traitement de trempe T6 qui peut augmenter la limite d'élasticité de 40 à 60 % par rapport à l'état d'origine . Les pièces moulées structurelles de motos haut de gamme, y compris les nœuds de cadre et les têtes de direction, spécifient de plus en plus VHPDC pour cette raison.
Méthodes d'inspection pour la détection de la porosité
Plusieurs méthodes d'inspection non destructives et destructives sont utilisées pour caractériser la porosité des pièces moulées sous pression pour motos :
- Radiographie aux rayons X : Inspection standard des carters moteur et des pièces structurelles ; détecte les vides internes jusqu'à environ 0,3 mm avec des systèmes numériques
- Scanner : Cartographie volumétrique de porosité 3D ; utilisé pour la qualification des pièces critiques et l'analyse des défaillances plutôt que pour l'inspection de la production
- Test de pression : Obligatoire pour les passages d’huile et de liquide de refroidissement ; les pièces sont pressurisées avec de l'air sous l'eau ou de l'hélium pour détecter les chemins de fuite provenant de la porosité connectée à la surface
- Sectionnement destructif : Utilisé pendant le développement du procédé pour caractériser la distribution de la porosité et valider la conception de la filière avant le lancement de la production
Traitement de surface et finition pour les moulages sous pression en aluminium pour motos
As-cast aluminum surfaces are adequate for internal, unexposed components, but most visible or corrosion-exposed motorcycle die cast parts require surface treatment to achieve the required appearance and durability.
Shot Blasting and Tumbling
Shot blasting with steel or ceramic media removes die release agent residue, minor flash, and surface oxides. It also imparts a compressive residual stress layer that improves fatigue resistance — shot-peened aluminum surfaces show fatigue life improvements of 15–30% compared to as-machined surfaces in rotating bending tests. Tumbling in abrasive media is used for small castings to achieve a uniform matte finish before coating or anodizing.
Anodizing
Anodizing converts the aluminum surface into a hard aluminum oxide layer, improving corrosion resistance and wear resistance. Hard anodizing (Type III) produces layers 25–100 µm thick with hardness comparable to mild steel (HV 300–500), making it the standard finish for high-wear surfaces on motorcycle die castings such as fork crown clamps, handlebar risers, and brake caliper mounts. Standard Type II anodizing (10–25 µm) provides the decorative colored finishes seen on aftermarket and OEM accessories.
Powder Coating and E-Coating
Powder coating provides a durable organic finish in a wide range of colors and textures, with typical film thicknesses of 60–120 µm . E-coating (electrodeposition coating) is used for corrosion-critical structural castings on OEM motorcycles — it achieves complete coverage of complex internal geometries that spray coatings cannot reach, providing a consistent primer layer before topcoat application. Many OEM crankcase castings receive an e-coat primer followed by powder topcoat in corrosion-prone markets.
Polishing and Bright Finishing
Engine covers, rocker covers, and decorative castings on cruiser and custom motorcycles often receive mechanical polishing to a mirror or brushed finish. This is technically demanding on die cast parts because porosity exposed at the surface becomes highly visible after polishing — it demands either very low-porosity castings from the outset or an impregnation process to seal surface-connected voids before polishing.
Die Casting vs. Alternative Manufacturing Processes for Motorcycle Parts
Die casting is not the only manufacturing route for aluminum motorcycle components. Understanding where it excels and where alternatives are more appropriate is essential for engineering decisions and supplier evaluation.
| Process | Dimensional Accuracy | Mechanical Properties | Tooling Cost | Cycle Time | Best For |
| High-Pressure Die Casting | ±0.1–0.3 mm as-cast | Good (limited heat treat) | High ($30K–$300K ) | 15–60 sec/shot | High-volume complex parts |
| Gravity Die Casting | ±0.3–0.8 mm | Good (heat-treatable) | Medium ($5K–$50K) | 2–5 min/shot | Medium volume, structural parts |
| Sand Casting | ±0.8–2.0 mm | Moderate | Low ($500–$5K) | 10–30 min/part | Prototypes, low volume, large parts |
| Forging | ±0.2–0.5 mm (post-machine) | Excellent (grain flow) | High ($20K–$150K) | 30–120 sec/part | Swingarms, wheels, triple clamps |
| CNC Machining from Billet | ±0.01–0.05 mm | Excellent | Low (no tooling) | Minutes to hours/part | Racing, custom, prototypes |
Comparison of aluminum manufacturing processes for motorcycle components across key technical and commercial factors
Forging remains the preferred process for swingarms, triple clamps, and wheel hubs on premium motorcycles because forged grain flow structure delivers superior fatigue resistance under the bending and torsional loads these parts experience. However, die casting is irreplaceable for complex enclosed geometries — crankcases, gearbox housings, and cylinder blocks cannot be forged or cost-effectively machined from billet at production volumes.
Quality Standards and Specifications for Motorcycle Die Cast Suppliers
OEM motorcycle manufacturers and serious aftermarket suppliers specify quality requirements through a combination of industry standards, internal engineering specifications, and supplier qualification processes. Understanding these requirements is essential when selecting a motorcycle aluminum die casting supplier.
- IATF 16949: The automotive and motorcycle industry quality management system standard, superseding ISO/TS 16949. Any tier-1 supplier to major OEMs (Honda, Yamaha, Kawasaki, BMW) is expected to hold this certification. It mandates advanced product quality planning (APQP), production part approval process (PPAP), and ongoing statistical process control (SPC) for critical characteristics.
- ASTM B85 / EN 1706: Material specifications for aluminum die casting alloys, defining chemical composition limits, mechanical property requirements, and test methods. A380 is covered under ASTM B85; its European equivalent ADC12 is covered under JIS H5302.
- NADCA Product Specification Standards: The North American Die Casting Association publishes dimensional tolerance standards and cosmetic acceptability criteria specifically for die castings, providing the reference framework most OEM engineering specifications are built on.
- OEM-specific porosity standards: Major motorcycle OEMs maintain proprietary x-ray acceptance criteria defining maximum allowable void sizes and densities for each casting category — typically expressed as a porosity severity grade (e.g., ASTM E505 reference radiograph comparison) mapped to part zones by structural criticality.
- Dimensional PPAP submission: Before production launch, suppliers submit first-article inspection reports documenting measured dimensions against drawing tolerances for a sample of typically 30–100 parts , along with capability indices (Cpk ≥ 1.67 for critical characteristics) demonstrating that the process is capable of consistently meeting specification.
Emerging Technologies Changing Motorcycle Aluminum Die Casting
Several technological developments are actively reshaping what is achievable in motorcycle die cast production, driven by the dual pressures of electrification and increasing structural integration requirements.
Gigacasting for Motorcycle Structural Parts
Tesla's adoption of large-format single-piece die castings (gigacasting) for automotive rear underbodies has prompted motorcycle manufacturers to explore equivalent approaches for frame structures. A rear frame assembly that currently requires 20–30 individual stamped and welded steel or extruded aluminum components can potentially be replaced with a single large-format die casting. BMW Motorrad and several emerging electric motorcycle manufacturers are actively developing this approach, targeting assembly part count reductions of 50–70% and corresponding reductions in assembly labor and weld inspection requirements.
Rheocasting and Semi-Solid Metal Forming
Semi-solid metal (SSM) casting processes inject aluminum in a partially solidified, thixotropic state rather than fully liquid. This eliminates most of the turbulence-induced porosity of conventional HPDC and produces castings with porosity levels below 0.1% by volume — approaching wrought aluminum quality — while maintaining the geometric complexity of die casting. For motorcycle suspension and steering components where both complex geometry and high fatigue life are required, SSM casting offers a compelling alternative to the forging/machining route at medium production volumes.
Simulation-Driven Design Optimization
Topology optimization software combined with die casting process simulation now allows engineers to generate motorcycle die cast part geometries that are simultaneously optimized for structural efficiency and manufactureability. Wall thicknesses, rib configurations, and draft angles are automatically adjusted by the software to minimize mass while keeping porosity below acceptable limits and ensuring complete die fill. Lead times from concept to validated production-ready die design have fallen from 18–24 months to under 12 months for complex motorcycle engine castings using fully integrated simulation workflows.